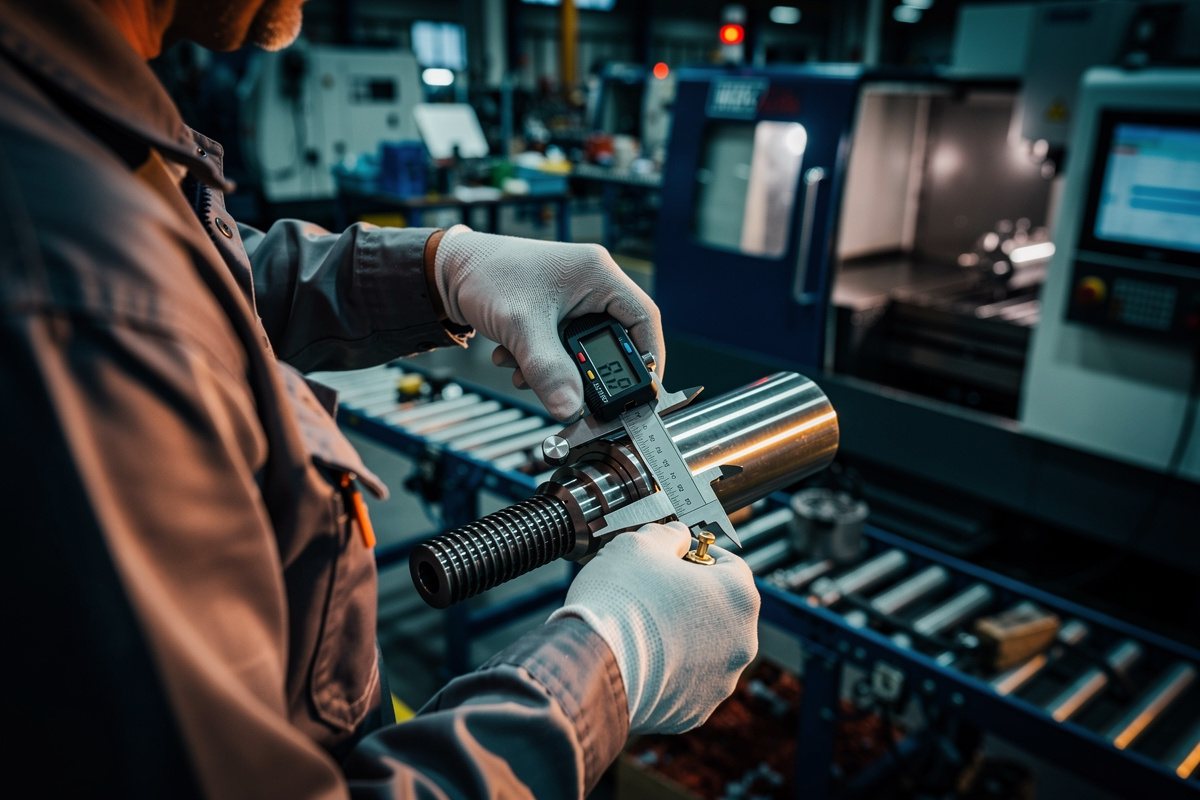
Qualité produit calibrée : ne confondez plus calibration, calibrage et étalonnage
Dans mon métier, je vois souvent des chefs d’atelier mélanger trois notions qui n’ont pourtant rien à voir. La calibration consiste à ajuster un instrument de mesure pour qu’il soit exact. L’étalonnage, lui, compare cet instrument à une référence nationale pour vérifier sa justesse. Et le calibrage ? C’est tout autre chose : il s’agit de standardiser votre produit fini selon une spécification précise, qu’elle soit commerciale, réglementaire ou technique.
Le calibrage produit, votre outil pour standardiser la valeur de votre offre
Prenons un exemple concret. Vous produisez des vis de 5 mm. Votre client exige un diamètre compris entre 4,98 et 5,02 mm. Le calibrage consiste à vérifier chaque lot, ou un échantillon représentatif, pour garantir que toutes les vis respectent cette fourchette. Si vous fournissez une vis à 5,05 mm, elle sera refusée. Le calibrage protège votre contrat, votre réputation et votre trésorerie.
Pour les produits alimentaires, c’est similaire : une pomme calibrée à 70 mm de diamètre ne doit pas être expédiée avec des fruits de 65 mm. Le consommateur paie pour un calibre précis. Une erreur de quelques millimètres provoque des litiges, des avoirs et une perte de crédibilité. Ne négligez jamais l’écart admissible entre le produit annoncé et le produit livré. C’est là que se joue une grande partie de votre marge.
Mise en place d’un processus de contrôle : la boucle du calibrage en production
Le calibrage ne se décrète pas. Il s’organise en trois temps : à la réception des matières, pendant la production, et sur le produit fini avant expédition. Cette boucle permet de détecter une dérive dès son apparition, plutôt que de découvrir des centaines de pièces non conformes à la fin de la chaîne.
Du diamètre au poids : choisir la bonne métrique pour vos produits
Tout dépend de la forme de vos produits. Pour des pièces cylindriques (tubes, axes, fruits ronds), le diamètre est la métrique reine. Pour des objets irréguliers, comme des fromages ou des composants moulés, le poids est souvent plus fiable. Parfois, il faut combiner plusieurs critères : un calibre peut être défini par le diamètre ET le poids, avec une tolérance acceptable sur chaque paramètre.
La tolérance, justement, doit être clairement chiffrée et documentée. Sans elle, le contrôle devient arbitraire. Je recommande d’afficher les tolérances directement sur la ligne de production, à hauteur des yeux des opérateurs. Cela évite les interprétations personnelles et les erreurs de lecture.
Le cadre réglementaire : transformer la norme en avantage concurrentiel
Les normes ne sont pas une punition. Elles sont un langage commun avec vos clients. Respecter une norme de calibrage, c’est dire : « je suis fiable, je peux vous fournir toute l’année avec la même précision ». Cette fiabilité justifie des prix plus élevés et des contrats plus longs.
Assurer sa conformité en 4 points de contrôle clés
Voici ma mini-checklist pour préparer un audit sans surcharge opérationnelle :
- Spécifications écrites : chaque produit a une fiche de calibre avec les valeurs nominales et les tolérances.
- Traçabilité des mesures : chaque lot est associé à un enregistrement daté des résultats de contrôle.
- Étiquetage conforme : le calibre figure sur l’emballage et correspond exactement à ce qui a été mesuré.
- Documents de révision : vous avez une procédure de mise à jour quand une norme change.
Ces quatre points sont souvent suffisants pour passer un audit. Ils vous protègent aussi en cas de litige client : si vous avez des preuves de mesure, vous gagnez plus facilement.
Le facteur humain et l’automatisation : les angles morts de la qualité calibrée
Le plus gros risque ne vient pas de la machine, mais de l’opérateur qui ne remonte pas une dérive. Parce qu’il est pressé, parce qu’il pense que « ça passera », ou parce qu’il n’a pas vu le capteur dériver. C’est humain. Mais cela coûte cher.
Former vos équipes pour fiabiliser vos mesures et réduire vos coûts
La formation est l’investissement le plus rentable. Une équipe qui comprend l’impact du calibrage sur la satisfaction client sera plus attentive. Elle saura aussi utiliser les outils numériques modernes : capteurs connectés, logiciels de gestion des mesures, alertes automatiques en cas de dérive. L’automatisation ne remplace pas l’humain, elle le soulage.
J’ai vu des PME équipées de simples pieds à coulisse passer à des bancs de mesure automatiques. Le gain de temps est énorme : le contrôle passe de dix minutes à trente secondes par pièce. Et la donnée est enregistrée automatiquement, prête pour l’audit. Ne sous-estimez pas la valeur de la donnée collectée : elle devient votre meilleure preuve de conformité.
Le coût caché d’une non-qualité : comment je calcule le retour sur investissement du calibrage
La non-qualité a un coût invisible : les rebuts, les retouches, les litiges, la perte de clients. Beaucoup de PME pensent économiser en achetant un mètre laser bas de gamme… mais chaque lot refusé par le client leur coûte dix fois plus cher que l’outil aurait coûté.
Un exemple chiffré en PME : gagner 5% de marge brute dès la première année
Prenons une entreprise qui fabrique 100 000 pièces par an, avec un taux de rebut de 2 % à cause d’un calibrage approximatif. Chaque pièce a une valeur ajoutée de 5 €. Le rebut annuel représente 10 000 € de perte sèche. En investissant 5 000 € dans un bon système de calibrage, avec formation et capteurs, l’entreprise réduit son taux de rebut à 0,5 %. Elle économise 7 500 € la première année. Et elle évite surtout les litiges clients, qui ont un coût bien supérieur.
Autre gain : le temps passé à négocier des avoirs, à gérer les réclamations, à trier les mauvaises pièces. Ce temps peut être réinvesti dans du développement commercial. La qualité calibrée n’est pas une dépense, c’est un levier de marge brute. Ceux qui l’ont compris ont pris une longueur d’avance sur leurs concurrents.
Alors, quand vous entendrez « calibrage », ne pensez plus contrainte. Pensez économie, fiabilité et crédibilité. C’est un des meilleurs retours sur investissement qu’une PME puisse faire.